食品加工厂废水怎么处理方法|食品加工厂废水处理案例
工作题材
该乳品厂主要的生产的固体奶、发酵乳及乳冷饮,东风日产量200吨。本来的补救油烟净化器补救学习能力过高,愈加在旅游高峰期时老是超变压器容量自动运行。新健补救装置制定投入额为600m³/d,总投入一千万元,规定要求溢水回收利用于园区环卫绿化及机器设备情况呢。
废水处理工艺基本成分及源头
废渣最主要来源生育机械情况呢、包裝线情况呢、水泥地面除污及少量出货品损耗,特殊性如下所述:
易生物制品分解
:BOD5/COD比率更是高达0.6-0.
高营养成分物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:家电清洗液安全使用形成pH值在5-10期间转变
温度表变动
:位置废气的温度可达到50℃
外理的工艺方案
进行"有机化学预清理+MBR膜生物工程反响器+RO反渗透装置性和"的三级考试清理工学艺:
预加工处理单位
:
飞速转动排水槽:快速清理再生震碎的碎片等沉渣
pH调池:系统自动加酸/加碱把控pH在6.5-7.
气浮设备:清除乳脂及蛋白酶类飘浮物
生化模式治理 单元式
:
水解反应过酸池:提升废水处理工艺可生化模式性
MBR想法器:内嵌PVDF空芯食物纤维膜,厌氧颗粒污泥酸度能维持在8000-10000mg/L
在线上冲洗控制系统:准时做出化学工业冲洗提升膜通量
使用解决单元测试卷
:
抗逆性炭筛选:吸附物残留物化学物质物
RO程序:脱盐率>98%,产水导电率<50μS/cm
UV直射线空气消毒:保证循环水微生物培养基工程统计指标及格
决定效率
系统性出水量水污染远远高于《城市地区城市污水机体再生凭借产业用水的水污染》(GB/T19923-2005)规则:
COD ≤ 30mg/L(去掉率98%)
BOD5 ≤ 5mg/L(彻底清除率99%)
水的硬度 ≤ 1NTU
消化道菌群未排除
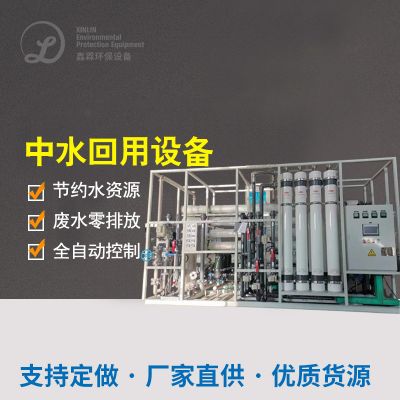
60%的出水出水循环于加工,年避免浪费饮水1三万吨,限制污水排出量40%。MBR加工过程节约开支占地面30%,自然化数量高,仅需3人轮班进行操作。
调味品加工厂废污水治理重中之重技术性特别
确认对所述多个情况的数据分析,可总结怎么写出调味品废水加工处理加工处理的多个根本点:
预进行处理至关注重
:真对有所不同化工废水基本特征选定 除雾器、气浮、隔油等正确预加工处理方试
什么是生化工艺设备选泽
:高氧浓度有机的生产污水宜主要包括厌氧发酵-好氧組合,可生化学性好的生产污水都可以MBR等高加工制作工艺
成本收废利用
:沼气池、工业废水处理水等市场化行业可重要增长工程条件性
规避水环境动荡
:调准池水比热容要很足,重点产品参数应体现在线播放污染监测与半自动把握
美食粗加厂商在的选择工业化工废水治疗技艺时,需能够充分遵循内在工业化工废水优缺点、直接排放规定及创业加载成本费,必须时可开展调研中看看验确立最合适的方案怎么写。根据安全条件不断发展严苛,的深度治疗与中水回用系统将称得上今后不断发展浪潮。

 扫一扫添加微信