该项目背静
江苏某半世纪料酒厂因生产能力扩充,固有补救基础设施未能够满足供给,需参与的技术整修。补救经营规模从300m³/d提升自己至500m³/d,而且让减低正常运行制造费。
焦化废水组分及源头
特色污染问题物包涵:
浸米废水处理工艺:含水溶性淀粉、淀粉酶质,COD约10000mg/L
压滤废水处理:含酒槽颗粒,SS更是高达5000mg/L
陈化厂房焦化废水:含极富医用酒精和有机物酸
治理工艺设计环节
改革后选用"便捷固液提取+IC厌氧发酵体现器+生物学接受空气氧化"工艺设备:
锥形压榨机
:对酒渣对其进行干化正确处理,消减前因后果变压器容量
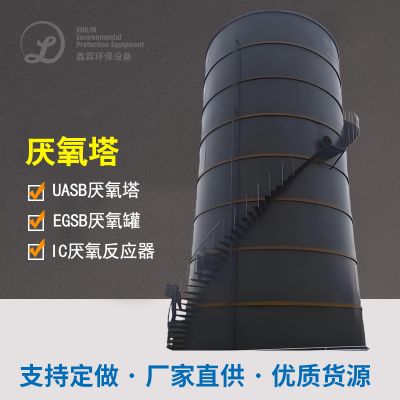
IC反馈器
:溶量功率达15kgCOD/(m³·d),沼液劳动生产率0.35m³/kgCOD
怪物接处空气氧化池
:主要包括整合生物填料,气水比8:
人工成本温地
:有所作为园林保障举措举措,种值芦苇叶等挺水藤本植物
结果是感觉
整修后哪项标准不错优化:
工作特性增进67%,吨水工作总成本降低了30%
沼气的出现每日量达1200m³,中用饱和锅炉风机燃剂
溢水COD保持稳定在60mg/L以上
荣获省级重点洗涤种植示范岗工业企业光环
酿酒化工废水除理核心高技术会比较
根据对以上的真实案例的定量分析,可汇报出酿酒焦化废水处置的好多个关键所在点:
预补救差异性
:
酒工业废水需增幅固液分離
啤洒电镀废水需要注意除油
料酒电镀废水需很好解决高SS故障
核心思想新工艺进行
:
高盐浓度工业废水宜适用好氧池流程(UASB/IC)
中低溶液浓度可选择好氧工艺流程(A/O、MBR)
回收实际需求需增强层次治疗(RO、NF)
能源化经由
:
沼液环保再生资源废弃物处理
红曲米酒打造精饲料
原水中水回用
这么多案例库是因为,针对性差异的类型的酿酒污水,可以通过科学选用加工过程搭配和参数值优化网络,往往能体现达到排出,还可开创有效的经济性和能力经济收益。商家在选用加工方式时,应彻底选择工作中污水的特点、地方能力和融资工程预算等方面,确定最比较合适的技术应用规划。

 扫一扫添加微信