
189-2923-7076
189-2923-7076
一、塑料厂废气介绍
塑料厂废气是塑料生产加工过程中产生的混合污染物,具有 成分复杂、毒性高、异味强 的特点。废气主要来源于原料熔融、成型加工、后处理等环节,包含 挥发性有机物(VOCs)、颗粒物(如塑料粉尘)、酸性气体(如氯化氢、硫化氢)、恶臭物质(如硫醇、氨气) 等。若未经处理直接排放,会引发大气污染、酸雨形成,并通过呼吸道或皮肤接触危害人体健康(如致癌、致畸、慢性中毒等)。
二、废气来源与主要成分
1. 主要来源
• 生产环节:
2. 典型污染物及危害
| 类别 | 典型污染物 | 危害 |
|---|---|---|
| VOCs | 苯、甲苯、二甲苯、氯乙烯、丙烯腈 | 致癌、损伤神经系统,刺激呼吸道黏膜 |
| 无机气体 | HCl、H₂S、NH₃、NOₓ | 腐蚀设备,引发酸雨,刺激皮肤和眼睛 |
| 颗粒物 | 塑料粉尘、炭黑(PM₁₀-PM₂.₅) | 导致尘肺病,堵塞设备,携带微生物风险 |
| 恶臭物质 | 硫醇、硫醚、三甲胺 | 低浓度即可引发不适,长期暴露致慢性中毒 |
关键数据:
• 注塑废气中非甲烷总烃浓度可达 20-100 mg/m³,苯乙烯浓度峰值达 50 mg/m³。
三、废气处理典型案例
案例1:某塑料注塑车间废气综合治理
• 背景:浙江某企业因注塑机排放高浓度 苯系物(甲苯、二甲苯) 和 非甲烷总烃(NMHC),车间异味严重,员工健康投诉率上升,面临环保处罚。
预处理+核心处理:
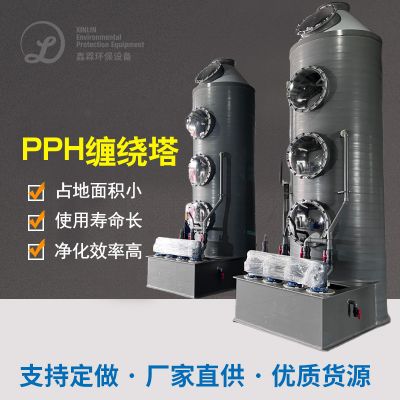
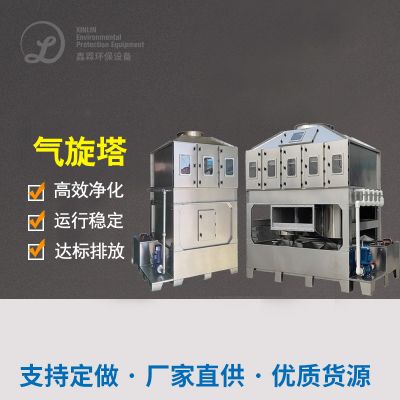
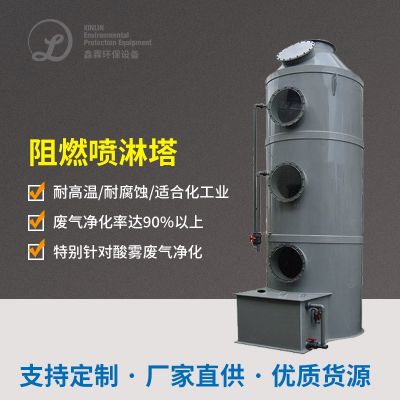
◦ 高效旋流板塔:喷淋降温并去除大颗粒物(SS去除率>80%)。
智能监控:安装VOCs在线监测仪,动态调节活性炭再生周期。
• 成效:
案例2:某塑料造粒工厂资源化处理项目
• 背景:广东某造粒厂处理废旧PE/PP塑料,废气含高浓度 烷烃类VOCs(浓度2000 mg/m³) 和 粉尘(SS 500 mg/L),周边居民因异味频繁投诉。
四、主流处理技术对比
| 工艺 | 适用场景 | 优势 | 局限 |
|---|---|---|---|
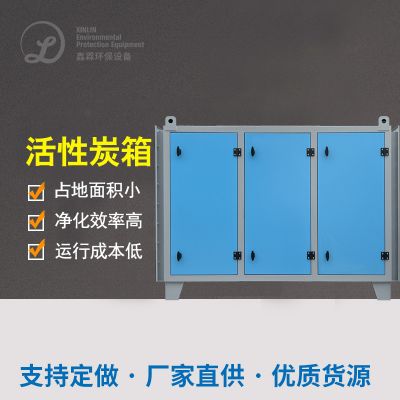
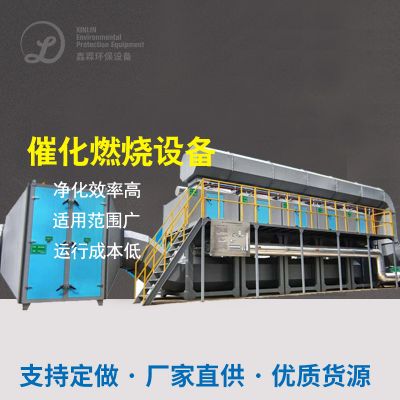
| 活性炭吸附+催化燃烧 | 中高浓度VOCs(>500 mg/m³) | 去除率>95%,热能回收率>60% | 投资高(>300万元),需防爆设计 |
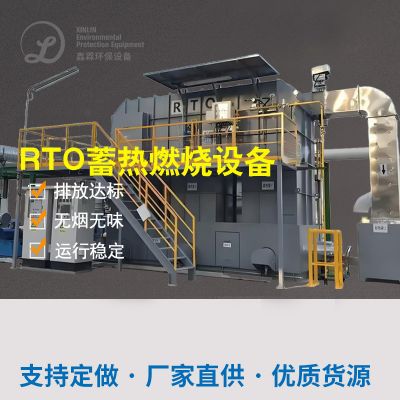
| RTO蓄热燃烧 | 高浓度、大风量废气 | 处理效率>98%,适应复杂成分 | 能耗高(>50 kW/万m³),维护复杂 |
| UV光解+生物滤池 | 低浓度恶臭气体 | 运行成本低(0.3元/m³),无二次污染 | 受温湿度影响大,降解效率波动明显 |
总结
塑料厂废气治理需针对 高毒性、强异味 特点选择组合工艺:
• 高浓度VOCs废气:优先采用 冷凝回收+RTO焚烧(案例2);
 扫一扫添加微信