
189-2923-7076
189-2923-7076
**一、锂电池废水介绍**
锂电池废水是锂电池生产及回收过程中产生的含重金属、有机物、氟化物等污染物的混合废水,具有高毒性、高盐分、成分复杂的特点。其污染物浓度远超常规工业废水,直接排放会导致水体富营养化、重金属生物累积及土壤酸化等环境问题。根据生产环节差异,废水pH值波动大(强酸性或强碱性),且含有难降解的有机溶剂(如NMP、DMAc),处理难度极高。
**二、锂电池废水来源**
1. 生产环节:
• 电极材料制备:正极材料(如三元前驱体)合成过程中产生的母液含镍、钴、锰等重金属(浓度可达500-2000 mg/L),以及硫酸钠、游离氨等高盐分污染物。
2. 回收环节:
• 湿法冶金拆解:放电废水含氯化钠、硫酸钠等高盐分(盐分浓度>5%),以及电解液残留的酯类、醇类有机物(COD可达5000-20000 mg/L)。
---
**三、废水主要成分及危害**
| 类别 | 典型污染物 | 危害 |
|------------------|----------------------------------------|---------------------------------------|
| 重金属 | 镍(Ni²⁺)、钴(Co²⁺)、锰(Mn²⁺)、锂(Li⁺) | 生物累积、慢性中毒、致癌风险 |
| 有机物 | N-甲基吡咯烷酮(NMP)、碳酸乙烯酯(EC) | 抑制微生物活性、光化学污染 |
| 氟化物 | 氟离子(F⁻)、氢氟酸(HF) | 骨骼病变、设备腐蚀 |
| 高盐分 | 硫酸钠(Na₂SO₄)、氯化铵(NH₄Cl) | 土壤盐渍化、水体渗透压失衡 |
关键数据:
• 三元前驱体废水盐分浓度可达10-15%,蒸发回收钠盐后每吨废水可产1.2吨硫酸钠;
---
**四、锂电池废水处理典型案例**
**案例1:某三元前驱体企业“化学沉淀+离子交换+蒸发结晶”工艺**
• 背景:广东某企业日处理量50吨,废水含镍(200 mg/L)、钴(150 mg/L)、硫酸钠(12%)及游离氨(3000 mg/L)。
1. 重金属去除:
◦ 投加硫化钠(Na₂S)及氢氧化钠(NaOH),生成NiS、CoS沉淀(去除率>99%);
2. 脱氨与盐分回收:
◦ 蒸汽汽提法回收氨(回收率>95%);
**案例2:某锂电池回收厂“预处理+膜分离+高级氧化”组合工艺**
• 背景:湖南某企业处理拆解废水(COD 15000 mg/L、盐分8%、氟50 mg/L),需满足零排放要求。
1. 预处理:
◦ 格栅拦截金属碎片,调节池均衡水质;
2. 膜分离:
◦ 超滤(UF)去除胶体及大分子有机物;
3. 深度处理:
◦ Fenton氧化(H₂O₂+Fe²⁺)降解难处理有机物(COD降至50 mg/L以下);
---
**五、处理技术对比与行业趋势**
| 工艺 | 适用场景 | 优势 | 局限 |
|-------------------------|-----------------------------|-----------------------------------|-----------------------------------|
| 化学沉淀+离子交换 | 高浓度重金属废水 | 成本低(<0.5元/吨)、效率高 | 污泥产生量大(年处置成本≥30万元) |
| 膜分离+蒸发结晶 | 高盐分废水、零排放需求 | 资源回收率高、出水水质稳定 | 能耗高(电耗≥15 kWh/吨) |
| Fenton氧化 | 难降解有机物(如NMP) | 分解彻底、无选择性 | 药剂成本高(H₂O₂消耗≥3吨/月) |
行业趋势:
1. 智能化监控:部署在线传感器实时调节pH值、药剂投加量,降低人工干预成本;
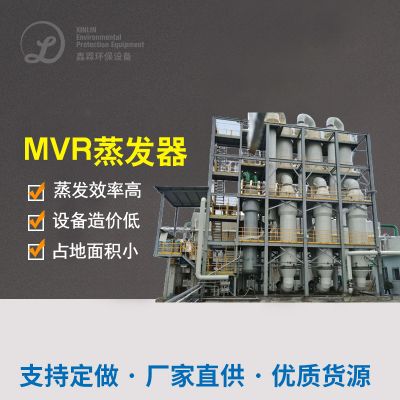
2. 低碳工艺:推广MVR蒸发技术(能耗较传统蒸发降低40%)及光伏供电系统;
3. 资源化闭环:回收金属(钴、镍回收率>95%)及盐分(硫酸钠纯度>99%),形成循环经济链。
总结
锂电池废水治理需结合污染物特性及经济性选择工艺:
• 高盐分场景优先采用膜分离+蒸发结晶(案例1),兼顾资源回收与零排放;
上一主题: 废旧锂电池拆解回收废水怎么处理方法|锂电池厂生产废水处理案例
下一主题: 新能源汽车锂电池行业废水处理方案
 扫一扫添加微信