等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该商家每年生产的车子铺盖件十万台,销售人员1200人。等亚铁离子割孔生产线上行成高溶液有机废气酸度废金属硫化物有害气体(Fe₂O₃、Al₂O₃等)、臭氧的危害老化(O₃)、氮硫化物(NOₓ)及一硫化碳(CO)。商家很多次因有害气体排放量过高(PM10溶液有机废气酸度200-300mg/m³)被节能减排部门管理会处罚,遭遇停工整改计划安全隐患。的同时,经典感应电净化器因含湿气过高造成的除尘袋返潮,年检修预算超200万是,且臭氧的危害老化溶液有机废气酸度过高(0.3-0.5ppm)引起销售人员心脏跳动道难受。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
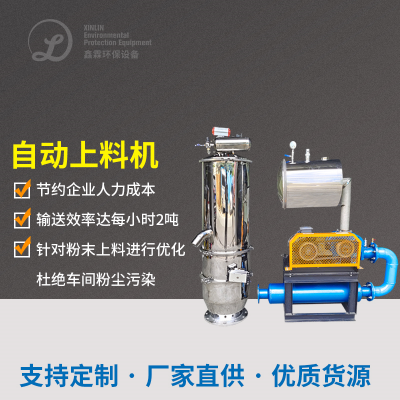
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
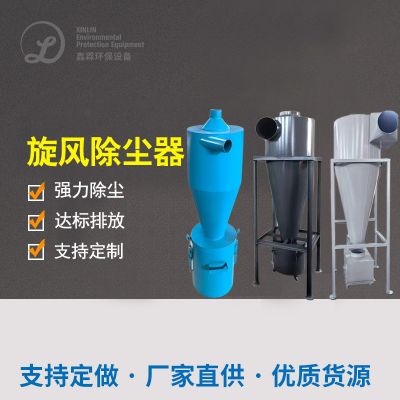
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
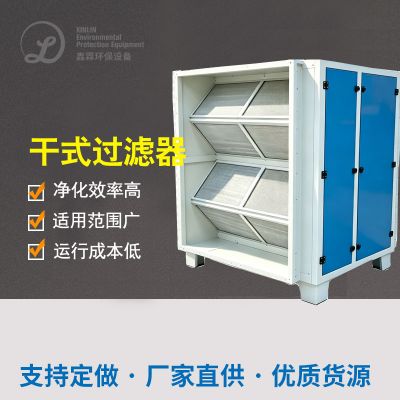
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
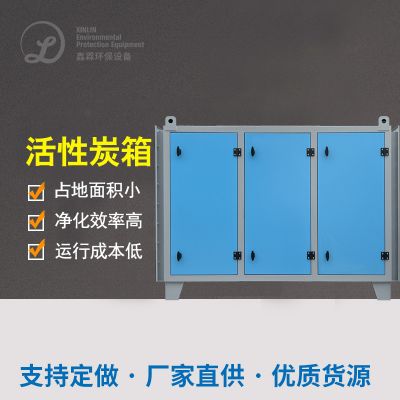
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
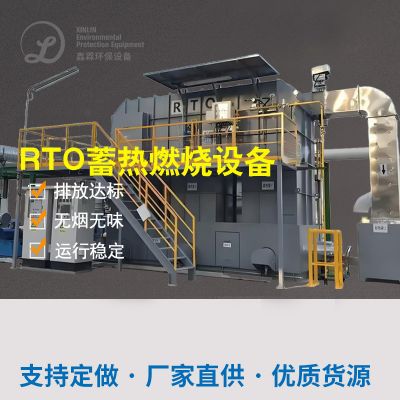
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
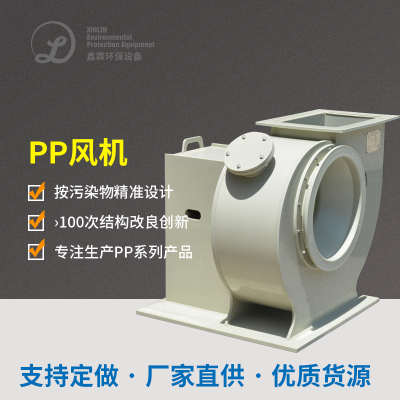
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该厂家采取等阴化合物激光切割器技术应用制造合金杆件,生产不少烟气。为缩减烟气进行排放,厂家安装程序了等阴化合物激光切割器烟气进行处理操作系统。
废气成分来源:
与小轿车零机械部件加工制造品牌类式,烟气中的素材硫化物粉层具体主要来原于素材素材的蒸发掉掉和硫化;可能会还所含相关害处产品,如割切助手造成损害气休转换的存在的害处造成损害气休、割切环保中污染破坏物蒸发掉掉转换的存在的害处造成损害气休等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
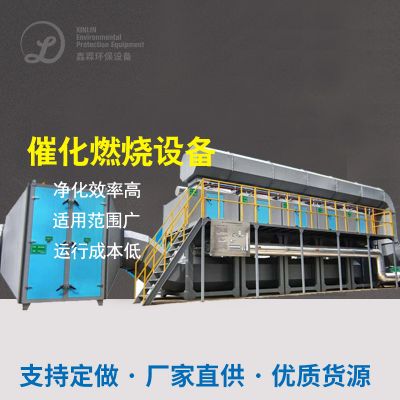
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
整理后废气排放中的颗粒状物和危害性其他气体氧浓度偏态减少,实现了国内绿色规则。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该各个企业在等阳离子割切过程中中制造大量的尾气,包含有金属材质气体、腐蚀物粒状、一腐蚀碳、二腐蚀碳、氮腐蚀物等造成损害有机化合物。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
外理后印刷废气排放高于绿色规定,任务周围环境取到调理,店员身体取到保驾护航。

 扫一扫添加微信